การออกแบบเค้าโครงเราเตอร์ CNC การโหลดอัตโนมัติ ATC เชิงเส้นและการหลีกเลี่ยงการชนกัน
2026-10-15
เมื่อลงทุนในเราเตอร์ CNC ประสิทธิภาพสูงสำหรับเฟอร์นิเจอร์แผง การทำตู้ และการผลิตป้าย เจ้าของโรงงานมักจะเลือกระหว่างเราเตอร์ CNC แบบ Linear ATC และเราเตอร์ CNC แบบโหลดอัตโนมัติ แม้ว่าทั้งสองจะมีการตัดเฉือนแบบอัตโนมัติเพื่อลดต้นทุนแรงงาน แต่ก็มีความแตกต่างกันอย่างมากในด้านข้อกำหนดพื้นที่ แผนผังโซนการทำงาน ช่วงแกนที่เคลื่อนที่ และอันตรายจากการชนกันที่อาจเกิดขึ้น การวางแผนเค้าโครงที่เหมาะสมและการควบคุมการชนจะกำหนดเวลาการทำงานของเครื่องจักร ความปลอดภัยของผู้ปฏิบัติงาน และอายุการใช้งานของอุปกรณ์โดยตรง คู่มือนี้จะแจกแจงหลักการออกแบบเค้าโครงและกลยุทธ์การหลีกเลี่ยงการชนกันสำหรับเครื่องทั้งสองประเภท
1. ความแตกต่างของโครงสร้างหลัก
เราเตอร์ CNC ATC เชิงเส้น
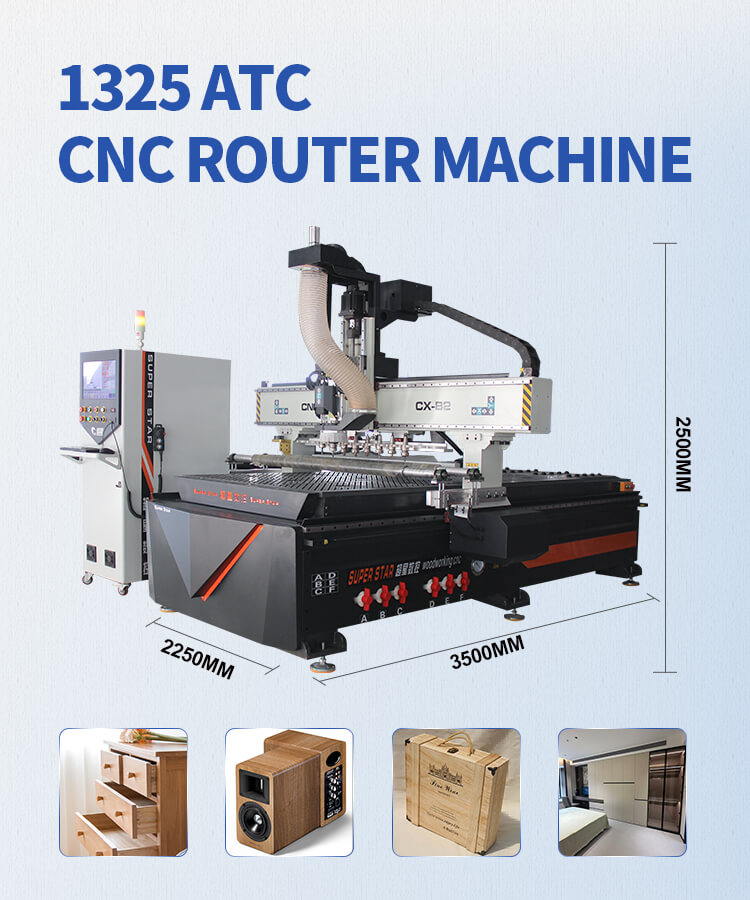
Linear ATC ใช้แม็กกาซีนเครื่องมือเชิงเส้นตรงที่ติดตั้งอยู่ข้างโครงสำหรับตั้งสิ่งของ เครื่องมือจัดวางเป็นเส้นตรง สปินเดิลเคลื่อนที่ไปตามชั้นวางเชิงเส้นเพื่อหยิบและเปลี่ยนเครื่องมือโดยอัตโนมัติ
- นิตยสารเครื่องมือเคลื่อนที่ไปพร้อมกับแกนหมุน / แกนหมุนไปยังชั้นวางเครื่องมือเชิงเส้นคงที่
- การเปลี่ยนเครื่องมือเกิดขึ้นนอกพื้นที่ตัดชิ้นงาน
- ชิ้นส่วนที่เคลื่อนไหวหลัก: โครงสำหรับตั้งสิ่งของ, สปินเดิล, ชุดวางเครื่องมือเชิงเส้นตรง
เราเตอร์ CNC กำลังโหลดอัตโนมัติ
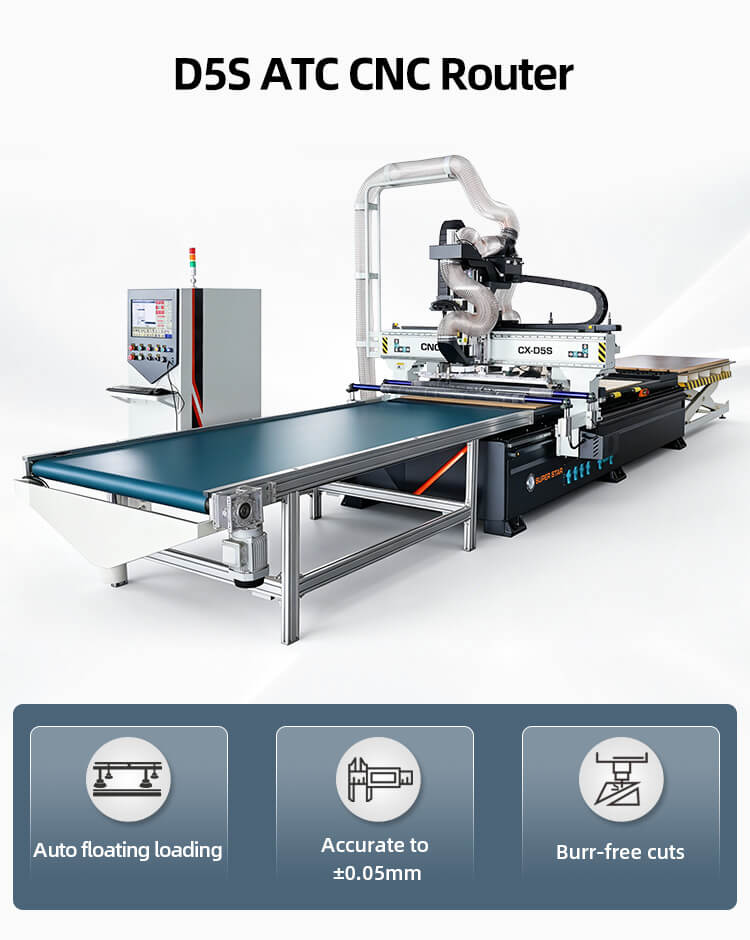
Auto-loading CNC รวมแพลตฟอร์มการขนถ่ายอัตโนมัติ ระบบป้อนลูกกลิ้ง และโต๊ะประมวลผล สามารถป้อนแผงดิบ ชิ้นส่วนเครื่องจักร และจำหน่ายแผงสำเร็จรูปได้โดยอัตโนมัติ โดยไม่ต้องจัดการแผงด้วยตนเอง รุ่นโหลดอัตโนมัติหลายรุ่นยังมาพร้อมกับสปินเดิล ATC อีกด้วย
- การออกแบบโซนคู่: โซนการโหลด + โซนการตัดเฉือน
- ส่วนประกอบที่เคลื่อนไหวเพิ่มเติม: ลูกกลิ้งป้อน, กระบอกสูบแบบกด, ตัวหยุดการวางตำแหน่งวัสดุ, สายพานลำเลียงขนถ่าย
- จำนวนแอคชูเอเตอร์มากขึ้น การเคลื่อนไหวที่เชื่อมโยงกันมากขึ้น
2. การออกแบบเค้าโครงการประชุมเชิงปฏิบัติการ
เค้าโครงเราเตอร์ CNC ATC เชิงเส้น
1. ความต้องการพื้นที่
สำรองพื้นที่เพิ่มเติมที่ด้านหนึ่งของเครื่องจักรสำหรับสโตรคนิตยสารเครื่องมือเชิงเส้นตรง ชั้นวางเครื่องมือยืดออกในแนวนอน คุณจึงต้องมีระยะห่างที่ชัดเจนตามแนวแกน X
- ด้านหน้า: ทางเข้าของผู้ปฏิบัติงาน ทางเดิน 800–1000 มม
- ด้านแม็กกาซีนเครื่องมือ: ระยะห่าง ≥600 มม. ไม่มีวัสดุหรืออุปกรณ์ติดตั้งซ้อนกัน
- ด้านหลัง: โซ่ลากสายเคเบิลและพื้นที่ตู้ไฟฟ้า ≥500มม
- ไม่มีสิ่งกีดขวางเหนือศีรษะเหนือระยะการเคลื่อนที่ของโครงสำหรับตั้งสิ่งของทั้งหมด
2. เคล็ดลับการจัดวาง
- วางเครื่องขนานกับผนังห้องทำงาน วางแม็กกาซีนเครื่องมือเชิงเส้นตรงหันหน้าไปทางทางเดินเปิด ไม่ใช่ผนัง
- สำรองพื้นที่สำหรับเชื่อมต่อตัวเก็บฝุ่นที่ด้านข้างตรงข้ามชั้นวางเครื่องมือ
- เหมาะสำหรับโรงปฏิบัติงานขนาดเล็กและขนาดกลางที่มีพื้นที่จำกัด การประมวลผลแบบสถานีเดียว
โหลดเค้าโครงเราเตอร์ CNC อัตโนมัติ
1. ความต้องการพื้นที่
โมเดลการโหลดอัตโนมัติใช้ความยาวโดยรวมที่ยาวขึ้นเนื่องจากมีการบรรทุกที่ด้านหน้าและการขนถ่ายที่ด้านหลัง
- ด้านป้อนเข้า: พื้นที่วางซ้อนวัตถุดิบ พื้นที่เพียงพอสำหรับการป้อนแผง
- โซนการตัดเฉือน: โต๊ะทำงานหลัก
- ด้านป้อนออก: พื้นที่วางซ้อนผลิตภัณฑ์สำเร็จรูป
- ทั้งสองฝ่ายต้องการพื้นที่ว่างสำหรับกลไกการดันวัสดุ
2. เคล็ดลับการจัดวาง
- จัดเรียงดีที่สุดเป็นสายการผลิตแบบตรง: วัตถุดิบ → โต๊ะโหลดอัตโนมัติ → โต๊ะตัดเฉือน → ขนถ่าย → สินค้าสำเร็จรูป
- แยกทางเดินออกจากเส้นทางขนส่งวัสดุเพื่อหลีกเลี่ยงไม่ให้ผู้ปฏิบัติงานข้ามพื้นที่การเคลื่อนย้ายวัสดุอัตโนมัติ
- เว้นพื้นที่สำหรับอุปกรณ์เสริม ได้แก่ เครื่องดูดฝุ่น เครื่องอัดอากาศ ปั๊มสุญญากาศ
- แนะนำสำหรับโรงงานเฟอร์นิเจอร์แผงขนาดใหญ่ที่มีการผลิตเป็นชุดอย่างต่อเนื่อง
3. ความเสี่ยงจากการชนที่อาจเกิดขึ้น
จุดชนกันของ ATC เชิงเส้น
1. การชนกันของนิตยสาร Spindle & Linear Tool
ความเสี่ยงที่พบบ่อยที่สุด: การตั้งค่าพิกัดการเปลี่ยนเครื่องมือไม่ถูกต้องทำให้สปินเดิลชนกับตัวจับยึดเครื่องมือ
2. การชนของแกนหมุนกับชิ้นงาน / แคลมป์
จุดศูนย์ของแกน Z ไม่ถูกต้อง, ความลึกของการซ้อน CAM ไม่ถูกต้อง, อุปกรณ์ที่เหลือบนโต๊ะ
3. การชนโครงสำหรับตั้งสิ่งของกับสิ่งกีดขวางด้านข้าง
ข้อผิดพลาดพารามิเตอร์ขีดจำกัดการเคลื่อนที่ของแกน X
โหลดจุดชนกันของ CNC อัตโนมัติ
เครื่องโหลดอัตโนมัติมีความเสี่ยงในการชนกันมากขึ้นเนื่องจากการเชื่อมโยงแบบหลายการกระทำ:
1. การดันกระบอกสูบ/ตัวหยุดวัสดุชนกับแกนหมุนระหว่างการตัดเฉือน
2. ลูกกลิ้งป้อนจะดันแผงในขณะที่แกนหมุนยังคงตัดอยู่
3. ชิ้นงานเลื่อนระหว่างการป้อนอัตโนมัติ แกนหมุนชนแผงที่วางผิดตำแหน่ง
4. กลไกการขนถ่ายรบกวนการเคลื่อนไหวของโครงสำหรับตั้งสิ่งของ
5. การซ้อนวัสดุบล็อกเส้นทางป้อนอัตโนมัติ
4. โซลูชั่นการหลีกเลี่ยงการชน
การตั้งค่าความปลอดภัยสากล
- ตั้งค่าสวิตช์จำกัดฮาร์ดแวร์ + ขีดจำกัดซอฟต์ซอฟต์แวร์สำหรับแกน X/Y/Z
- ดำเนินการจำลองการตัดด้วยอากาศแห้งโดยไม่มีวัสดุก่อนการผลิตอย่างเป็นทางการ
- ใช้ระบบสุญญากาศยึดแผงให้แน่นหนา ป้องกันการเคลื่อนตัวของชิ้นงาน
- ปรับเทียบออฟเซ็ตความยาวเครื่องมือและแหล่งกำเนิดชิ้นงานเป็นประจำ
- รักษาความสะอาดโต๊ะเครื่อง; กำจัดเศษ เครื่องมือที่เสียหาย และจิ๊กที่เหลือ
สำหรับ Linear ATC CNC
1. ล็อคพิกัดโซนการเปลี่ยนแปลงเครื่องมือ จำกัดช่วงการเคลื่อนที่ของสปินเดิลระหว่างการเปลี่ยนเครื่องมือ
2. ตั้งค่าความสูงที่ปลอดภัยเฉพาะสำหรับสปินเดิลเมื่อเคลื่อนที่ไปยังชั้นวางเครื่องมือเชิงเส้นตรง
3. ตรวจสอบการจัดตำแหน่งนิตยสารเครื่องมือทุกเดือน ตรวจสอบให้แน่ใจว่าที่จับเครื่องมือแต่ละอันแน่นหนา
4. โปรแกรมอินเตอร์ล็อค: เครื่องจักรไม่สามารถเริ่มการตัดได้หากการเปลี่ยนเครื่องมือไม่สมบูรณ์
สำหรับ CNC โหลดอัตโนมัติ
1. เปิดใช้งานลอจิกอินเทอร์ล็อกการเคลื่อนไหว: การป้อน/การขนถ่ายจะถูกปิดใช้งานเมื่อสปินเดิลอยู่ในพื้นที่ทำงาน
2. ติดตั้งโฟโตอิเล็กทริคเซนเซอร์ในบริเวณโหลดเพื่อตรวจจับแผงวางผิดที่หรือมีขนาดใหญ่เกินไป
3. เพิ่มรั้วความปลอดภัยทางกายภาพรอบๆ ด้านป้อน/ขนถ่ายอัตโนมัติ
4. แยกโปรแกรม G-code: รอบการโหลด รอบการตัดเฉือน และรอบการขนถ่ายโดยมีเงื่อนไขทริกเกอร์ด้านความปลอดภัย
5. ฝึกผู้ปฏิบัติงานไม่ให้วางวัตถุใด ๆ บนแท่นขนถ่ายระหว่างการทำงานของเครื่องจักร
5. ตารางเปรียบเทียบด่วน
|
|
เราเตอร์ CNC ATC เชิงเส้น |
เราเตอร์ CNC กำลังโหลดอัตโนมัติ |
|
เค้าโครงรอยเท้า |
ต้องใช้พื้นที่ขนาดกลางและพิเศษเพิ่มเติมสำหรับชั้นวางเครื่องมือเชิงเส้นตรง |
พื้นที่บรรทัดขนาดใหญ่เต็มสำหรับการป้อนเข้าและส่งออก |
|
สถานีทำงาน |
สถานีเดียว |
สถานีคู่ (กำลังโหลด + ประมวลผล) |
|
ความเสี่ยงจากการชนหลัก |
สปินเดิลถึงแม็กกาซีนเครื่องมือเชิงเส้น |
ตัวดันวัสดุและการรบกวนของแกนหมุน |
|
โหมดการผลิต |
การผลิตไม่ต่อเนื่อง |
การผลิตแบบอัตโนมัติแบบต่อเนื่อง |
|
ดีที่สุดสำหรับ |
ป้ายสั่งทำพิเศษ ตู้ชุดเล็ก |
การผลิตเฟอร์นิเจอร์แผงมวล |
6. บทสรุป
เราเตอร์ CNC ATC เชิงเส้นมีรูปแบบกะทัดรัดที่มีความเสี่ยงต่อการชนกันโดยเน้นที่ระบบการเปลี่ยนเครื่องมือเชิงเส้นเป็นหลัก ติดตั้งง่ายและเหมาะสำหรับโรงงานที่มีพื้นที่เวิร์คช็อปจำกัด เราเตอร์ CNC แบบโหลดอัตโนมัติช่วยปรับปรุงระบบอัตโนมัติและปริมาณงาน แต่ยังต้องมีการออกแบบเลย์เอาต์ทั้งไลน์อย่างระมัดระวังและการป้องกันอินเตอร์ล็อคแบบหลายการเคลื่อนไหว เพื่อหลีกเลี่ยงการชนกันระหว่างส่วนประกอบในการขนถ่ายวัสดุและสปินเดิล
เลือกเครื่องจักรของคุณตามขนาดโรงปฏิบัติงาน ปริมาณแบทช์ และกำลังคนที่มีอยู่ การวางแผนเค้าโครงที่ถูกต้องและการกำหนดค่าพารามิเตอร์ความปลอดภัยเป็นวิธีที่คุ้มค่าที่สุดในการลดอุบัติเหตุการชนและยืดอายุการใช้งานของเครื่องจักร CNC


