จะตั้งโปรแกรมเราเตอร์ไม้ CNC ได้อย่างไร
2026-01-10
ด้วยการพัฒนาอย่างต่อเนื่องของการผลิตอัจฉริยะและการประมวลผลแบบอัตโนมัติ เครื่องแกะสลัก CNC จึงถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมต่างๆ เช่น งานไม้ การโฆษณา การทำแม่พิมพ์ การแปรรูปหิน และการแปรรูปโลหะ หากคุณเป็นเจ้าของเครื่องจักรอันทรงพลังที่สามารถเปลี่ยนแบบการออกแบบของคุณให้เป็นวัตถุทางกายภาพได้ คุณอาจสงสัยว่าจะตั้งค่าและทำให้มันทำงานได้อย่างไร
คู่มือนี้จะให้คำตอบโดยละเอียด โดยอธิบายทุกอย่างอย่างเป็นระบบตั้งแต่หลักการพื้นฐานและวิธีการทั่วไปไปจนถึงขั้นตอนการปฏิบัติงานจริง
การเขียนโปรแกรมเครื่องแกะสลัก CNC คืออะไร?
พูดง่ายๆ ก็คือ การเขียนโปรแกรมเครื่องแกะสลัก CNC ใช้ซอฟต์แวร์หรือคำสั่งโค้ดเพื่อบอกเครื่องว่า "จะเคลื่อนย้ายเครื่องมืออย่างไร จะเคลื่อนย้ายไปที่ใด และประมวลผลด้วยความเร็วเท่าใด" คำสั่งเหล่านี้จะถูกแปลงเป็นโปรแกรมที่ระบบ CNC สามารถรับรู้ได้ ดังนั้นจึงควบคุมความเร็วสปินเดิล อัตราป้อน และเส้นทางการตัดเฉือน
G-code และ M-code ในเราเตอร์ CNC คืออะไร
G-code จะควบคุมการเคลื่อนไหวทางเรขาคณิตของเครื่องมือกลและการตั้งค่าที่เกี่ยวข้องเป็นหลัก โดยบอกสปินเดิลว่าจะไปที่ไหน ตัวอย่าง ได้แก่ เส้นทางเครื่องมือ การเลือกระบบพิกัด และวิธีการประมาณค่า
ตัวอย่าง G-code ทั่วไป: G00: การวางตำแหน่งอย่างรวดเร็ว (เครื่องมือเคลื่อนที่อย่างรวดเร็วไปยังจุดเป้าหมายโดยไม่ต้องตัด), G01: การประมาณค่าเชิงเส้น (เครื่องมือตัดตามแนวเส้นตรง), G02/G03: การประมาณค่าแบบวงกลม (การตัดแบบวงกลมตามเข็มนาฬิกา/ทวนเข็มนาฬิกา)
ฟังก์ชั่นเครื่องจักรควบคุมรหัส M เช่น การสตาร์ท/หยุดสปินเดิล การเปิด/ปิดน้ำหล่อเย็น การสิ้นสุดโปรแกรม และการทำงานอื่นๆ ที่ไม่เคลื่อนไหว
ตัวอย่างรหัส M ทั่วไป: M03 (สปินเดิลไปข้างหน้า), M04 (สปินเดิลถอยหลัง), M05 (สปินเดิลหยุด)
รูปแบบโค้ดการเขียนโปรแกรมที่พบบ่อยที่สุดคือ G-code ซึ่งปัจจุบันเป็นภาษาควบคุมที่ใช้กันอย่างแพร่หลายในอุปกรณ์ CNC
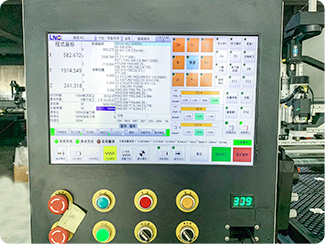
ขั้นตอนการเขียนโปรแกรม CNC ขั้นพื้นฐาน:
1. การวาดภาพ/นำเข้ากราฟิก (CAD):วาดรูปแบบโดยตรงภายในซอฟต์แวร์หรือนำเข้าไฟล์การออกแบบภายนอกในรูปแบบ AI หรือ DXF
2. การสร้าง Toolpath (CAM): ซอฟต์แวร์จะคำนวณเส้นทางเครื่องมือโดยอัตโนมัติ และสามารถใช้ฟังก์ชันแสดงตัวอย่างเพื่อตรวจสอบความไม่ต่อเนื่องได้
4. หลังการประมวลผล:เลือกระบบควบคุมที่เข้ากันได้กับอุปกรณ์ (เช่น ระบบ GRBL หรือ Weihong) เพื่อสร้างไฟล์ G-code ในรูปแบบ .nc หรือ .txt
5. การโอนโปรแกรม:โอนรหัสไปยังระบบควบคุมเครื่องแกะสลัก CNC ผ่านแฟลชไดรฟ์ USB หรือสายเคเบิลข้อมูลเพื่อเตรียมการเขียนโปรแกรมให้เสร็จสมบูรณ์
ขั้นตอนการทำงานมาตรฐานสำหรับการเขียนโปรแกรมเครื่องแกะสลัก CNC:
ยืนยันวัสดุการประมวลผลและขนาด:
พิจารณาว่าเป็นไม้ อะคริลิค อลูมิเนียม หรือหิน เนื่องจากวัสดุที่แตกต่างกันมีพารามิเตอร์ที่แตกต่างกันอย่างมาก
เลือกเครื่องมือที่เหมาะสม:
เช่น คัตเตอร์ปลายแบน ดอกเอ็นมิลล์แบบบอล และคัตเตอร์ V กระบวนการที่แตกต่างกันต้องใช้เครื่องมือที่แตกต่างกัน
ตั้งค่าพารามิเตอร์การประมวลผล:
รวมถึงความลึกของการตัด อัตราป้อน ความเร็วสปินเดิล ฯลฯ
สร้างและตรวจสอบเส้นทางเครื่องมือ:
จำลองกระบวนการประมวลผลผ่านซอฟต์แวร์เพื่อหลีกเลี่ยงการชนกันของเครื่องมือและพื้นที่ที่พลาดไป โปรแกรมส่งออกและทดสอบการตัด
สำหรับโปรแกรมขนาดเล็กหรือโปรแกรมใหม่ แนะนำให้รันโปรแกรมเปล่าๆ หรือทำการทดสอบการตัดก่อน
การตัดเฉือนอย่างเป็นทางการและการเพิ่มประสิทธิภาพ
การปรับพารามิเตอร์อย่างละเอียดตามผลลัพธ์จริงจะช่วยเพิ่มประสิทธิภาพการตัดเฉือนและคุณภาพพื้นผิว
ปัญหาและข้อควรระวังทั่วไประหว่างการเขียนโปรแกรม
การตั้งค่าต้นทางพิกัดไม่ถูกต้อง:สามารถนำไปสู่การชดเชยหรือเศษโดยรวมได้อย่างง่ายดาย
อัตราการป้อนที่ไม่เหมาะสม:เร็วเกินไปและอุปกรณ์อาจแตกหัก ช้าเกินไปและประสิทธิภาพได้รับผลกระทบ
ละเว้นคุณสมบัติของวัสดุ: วัสดุที่แตกต่างกันมีข้อกำหนดที่แตกต่างกันสำหรับความเร็วของสปินเดิลและวิธีการตัด
ความล้มเหลวในการตรวจสอบการจำลอง: เพิ่มความเสี่ยงต่ออุปกรณ์และเครื่องมือ
บทสรุป
การเรียนรู้การเขียนโปรแกรมเครื่องแกะสลัก CNC เป็นทักษะที่มีค่าอย่างยิ่ง การเริ่มต้นด้วยการเขียนโปรแกรมซอฟต์แวร์อัตโนมัติและค่อยๆ ทำความเข้าใจตรรกะของเส้นทางเครื่องมือและหลักการ G-code ถือเป็นเส้นทางการเรียนรู้ที่มีประสิทธิภาพมากที่สุดในอุตสาหกรรมในปัจจุบัน ด้วยการอัปเกรดเทคโนโลยี CNC อย่างต่อเนื่อง การเรียนรู้ทักษะการเขียนโปรแกรมจะไม่เพียงปรับปรุงคุณภาพการตัดเฉือน แต่ยังช่วยเพิ่มความสามารถในการแข่งขันด้านการผลิตขององค์กรอีกด้วย
เรายินดีที่จะช่วยให้คุณประสบความสำเร็จ โปรดติดต่อเราได้ตลอดเวลา


